 English
 中文
 Deutsch
 Español

濡れないとき、温度を上げてはいけない|未濡れの原因【スティーブコラム】
目次
- 未濡れとは——いちばん多い不良
- よくある対処の誤り——「まず温度を上げる」は最後の手段
- 原因の実際の分布——熱起因は約38%、残り約62%はワークの状態・フラックス失活・その他
- フラックスとはんだの順序——道を作る役が先、はんだが後
- 350℃と410℃の比較検証——温度を上げると何が起きるか
- 確認の観点——温度は最後に見る
- まとめ
- 関連製品・サービス
- 今回のコラムの動画はこちら
このコラムの動画はこちら
未濡れとは——いちばん多い不良
ス こんにちは。ジャパンユニックス、ソルダリングエンジニアのスティーブです。
今回は、自動はんだ付けでいちばん多い不良、未濡れについてお話しします。社内の記録データでは、未濡れは記録された不良モードのおよそ半分を占めています。
よくある対処の誤り——「まず温度を上げる」は最後の手段
ス 未濡れが出たときの対処として、一番はじめにやってはいけないことは、温度を上げることです。温度を上げることは、最後の手段と考えてください。
現場では「濡れないなら温度を上げる」が反射的に選ばれがちですが、これは半分の確率で外れる対処です。外れたときは、ただ効かないだけでなく、悪化させていることも少なくありません。
原因の実際の分布——熱起因は約38%、残り約62%はワークの状態・フラックス失活・その他
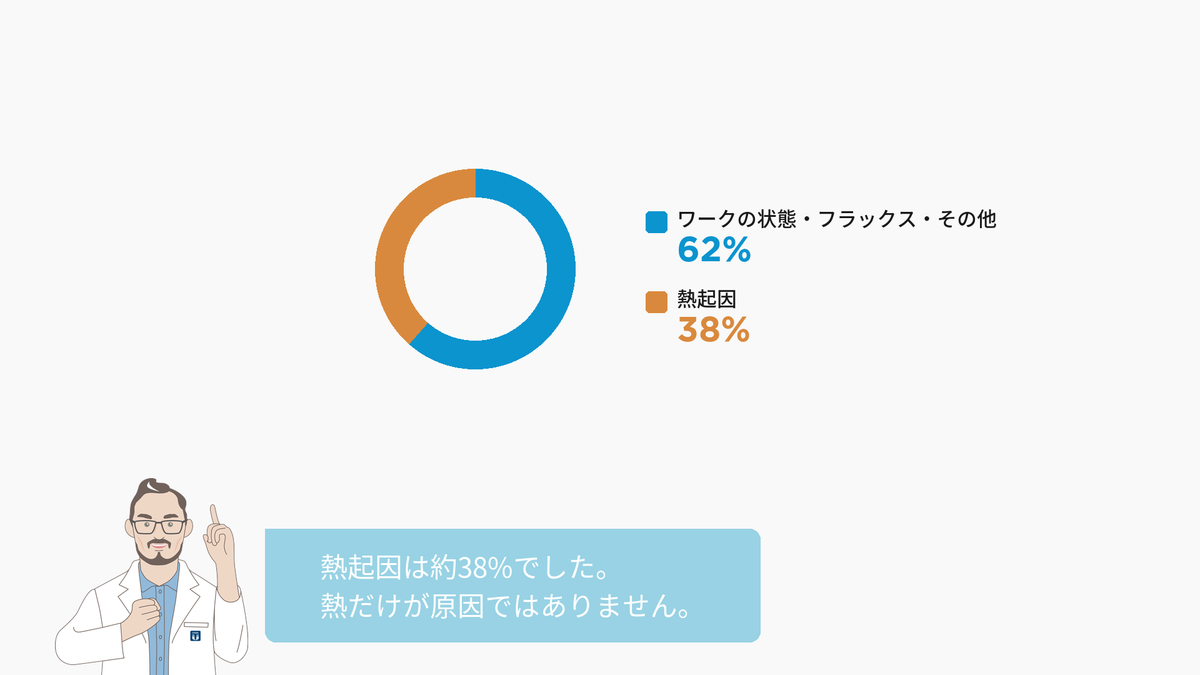
ス 実際、原因を数えてみると、ワークの状態やフラックスの失活、その他の起因が約62%、熱起因は約38%でした。熱だけが原因ではありません。
熱起因が約4割ある以上、「熱は関係ない」という話ではありません。それでも、約6割を占める熱以外の原因を後回しにして、いきなり温度から手をつける習慣に、データ上の根拠はありません。
| 未濡れの原因分類 | 割合 |
|---|---|
| ワークの状態・フラックスの失活・その他起因 | 約62% |
| 熱起因(加熱不足・熱容量・位置) | 約38% |
フラックスとはんだの順序——道を作る役が先、はんだが後
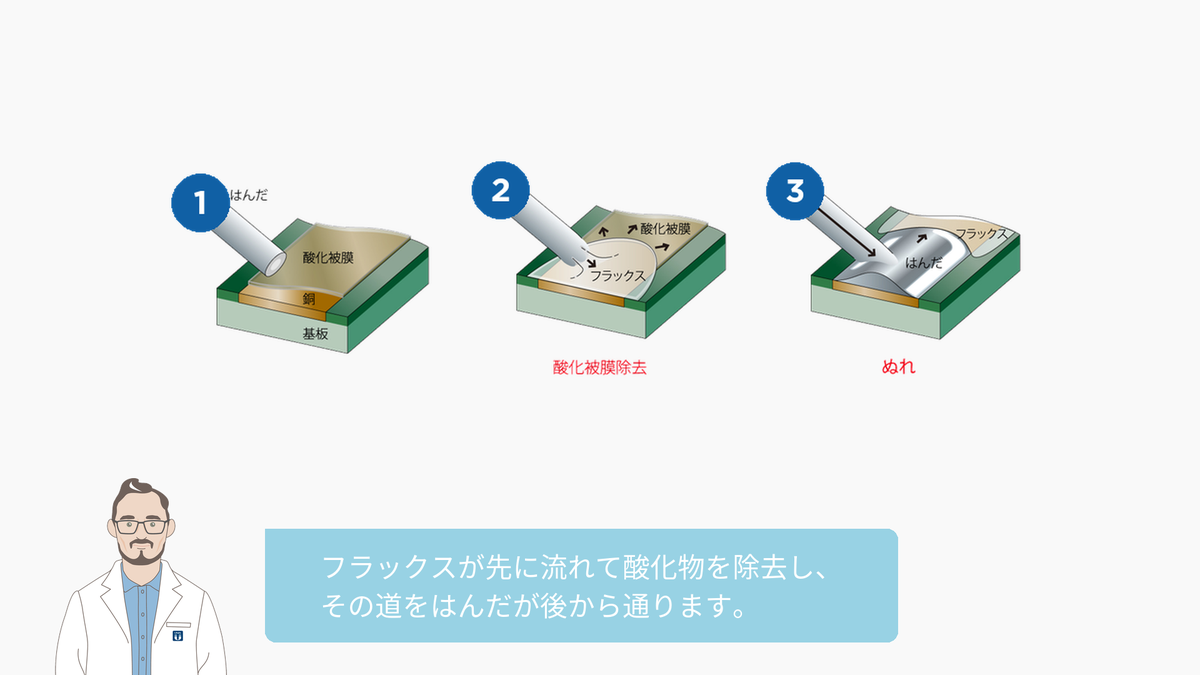
ス 糸はんだの中にはフラックスが入っています。フラックスは80〜120℃、鉛フリーはんだは217℃で溶けます。
フラックスのほうが軽く、先に溶けて外へ流れ出ます。つまり正しい順序は、フラックスが先に流れて酸化物を除去し、その道をはんだが後から通る——こうです。フラックスは、はんだのために道を作る役です。
350℃と410℃の比較検証——温度を上げると何が起きるか
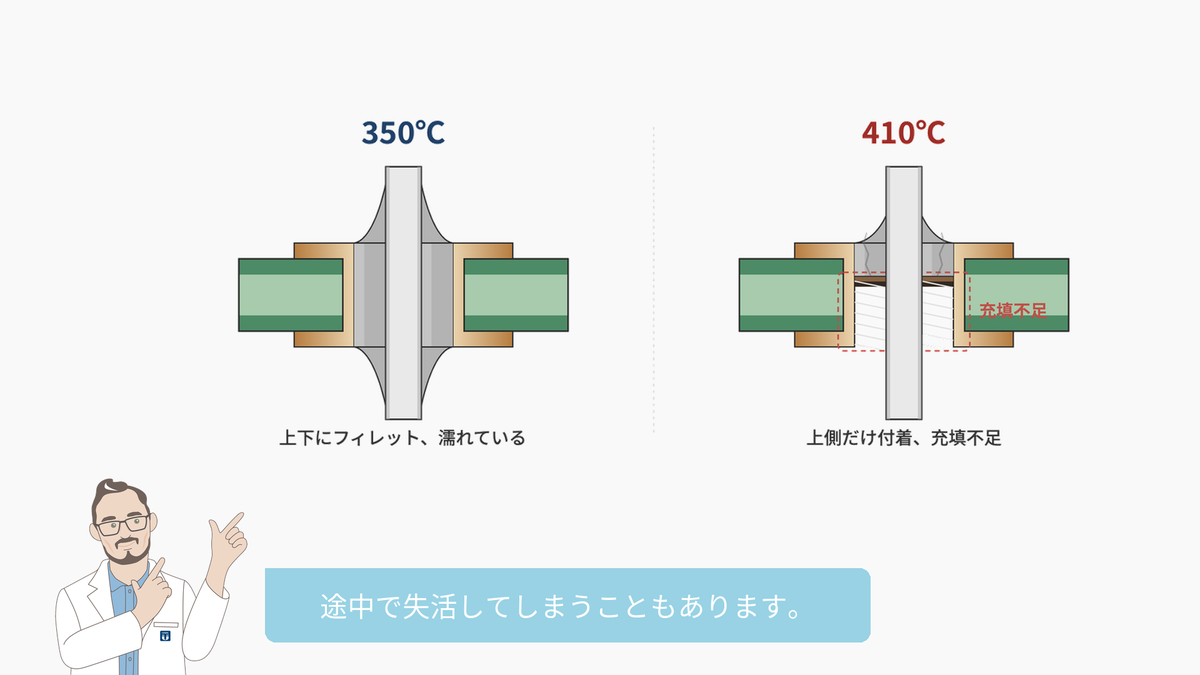
ス 実際に350℃と410℃で比較検証してみると、410℃のほうは最初の広がりはいいのですが、途中で失活してしまうこともあります。道を作る役(フラックス)が、はんだが来る前に燃え尽きてしまうということです。
つまり、ワークの表面が原因で濡れていないときに温度を上げると、その表面をきれいにできたはずのフラックスを先に失活させてしまうことがある、ということです。
確認の観点——温度は最後に見る
ス では、何から確認するかを見ていきましょう。接触時間、接触位置、温度の測り方、こて先、はんだ材料、ワークの表面。温度は最後に確認する観点です。
以下は「何を先に確認するか」の順番の目安であり、何をどう変更するかの手順ではありません。設定・条件・材料を実際に変更するかどうかは、お客様の変更管理手順に従ってお客様が判断することです。
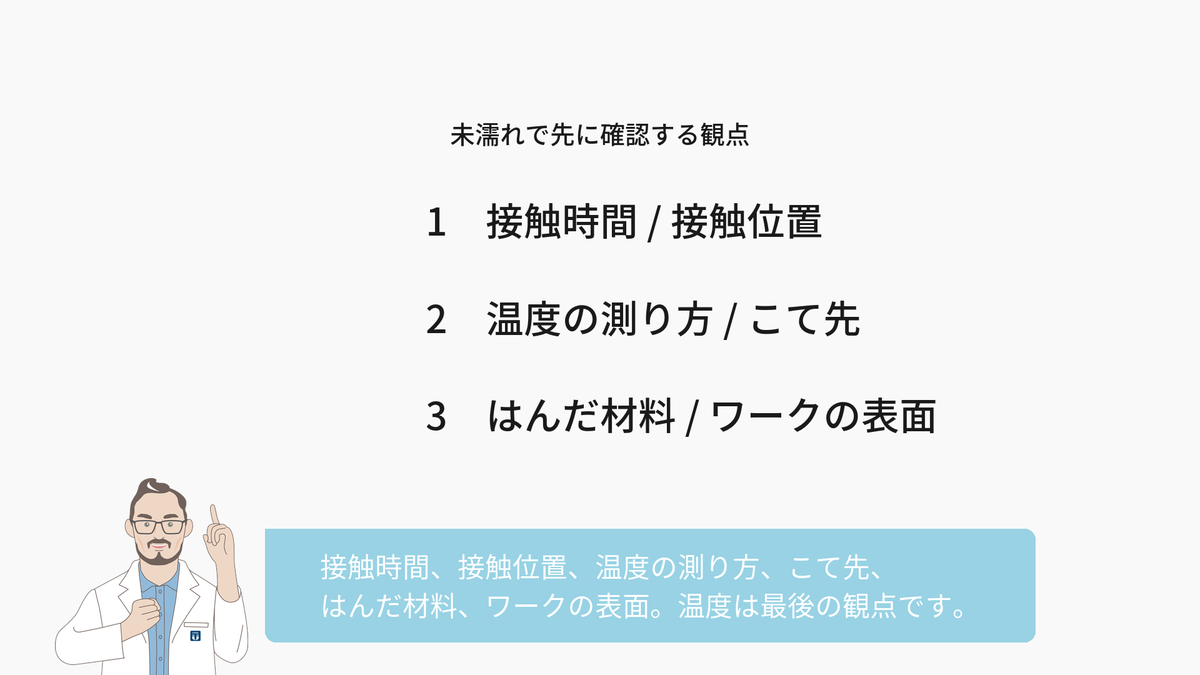
- 接触時間——現在の設定値と、実際にこてが触れている時間にズレがないかを確認する
- 接触位置——治具、ワークの浮きや反り、供給位置にズレがないかを確認する
- 温度の測り方——設定値ではなく実測値で確認する
- こて先——炭化物、酸化、濡れ面、清掃の状態を確認する
- はんだ材料——フラックスの活性、ハロゲンフリーや高粘度などの特性を確認する
- ワークの表面——酸化、汚れ、保管状態を確認する
- そして最後に、熱容量が大きい場合にかぎり温度が論点になりうる——ただし温度は装置設定そのものであり、変更するかどうかはお客様の変更管理手順(4M変更)に従い、承認を得たうえでお客様が判断すること
まとめ
- 未濡れは最多の不良。しかし原因は熱とはかぎらない(熱起因は約38%)
- 温度を上げると、フラックスが先に失活して逆効果になることがある
- 接触時間 → 接触位置 → 温度の測り方 → こて先 → はんだ材料 → ワークの表面 → 最後に温度、の順で見る
ス 未濡れは最多の不良です。しかし原因は熱とはかぎりません。温度を検討する前に見ておける観点がある、という話でした。
\温度に触る前に、何を先に見るか/
詳しいチェック項目は、この1枚にまとめました。はんだ付け不具合対策チェックリスト(全2ページ・35項目)——1ページ目は現場で使う走査用チェック欄、2ページ目はなぜそこを見るかの補足です。
他にも知りたいことがある方は、どうぞお気軽にジャパンユニックスまでご相談ください。
関連製品・サービス
今回のコラムの動画はこちら
関連記事

はんだ付けの基本 はんだ付け工法 自動はんだ付け はんだ付けの基礎 はんだ付けの最新技術
はんだ付けロボットの機器構成【スティーブコラム】

はんだ付けの基本 メンテナンス 工程管理 はんだ付けの基礎 はんだ付けの工程改善
不具合要因と品質管理から見るはんだ付け自動化の基礎【スティーブウェビナー】